 2026, Vol. 48
 Issue (4): 81-88


2. 创昇光电科技(苏州)有限公司,江苏 苏州 215200;
3. 华中科技大学 武汉光电国家研究中心,湖北 武汉 430000
2. Chuangsheng Optoelectronic Technology (Suzhou) Co., Ltd., Suzhou 215200, China;
3. Wuhan National Laboratory for Optoelectronics, Huazhong University of Science and Technology, Wuhan 430000, China
近年来,工业发展不断向高精尖方向迈进,高功率激光器顺应这一发展趋势,在精密加工等领域展现出重要的应用价值[1-3]。光纤激光器[4-5]凭借其独特优势成为该应用领域中的佼佼者。同时,掺镱光纤[6]作为高功率激光器搭载的核心器件的探讨已成为国内外研究热点。但高功率光纤激光器在高功率运行时,高浓度掺杂有源光纤易产生受激拉曼散射(stimulated Raman scattering,SRS)[7]和光子暗化效应(photodarkening,PD)[8],使光纤热负载增大。而热量的累积会造成横向模式不稳定效应(transverse mode instability,TMI)[9],使输出激光光束质量下降。研究发现,SRS阈值与光纤模场面积成正比[10],因此增大掺杂纤芯直径可有效抑制SRS效应。研究人员通过多次掺杂工艺来扩大纤芯稀土掺杂面积,利用改进的气相沉积技术实现了7次掺杂,成功开发出25/400 µm 掺镱双包层光纤[11],并实现了高达3 482 W的激光输出功率。PD是指由低能量吸收导致泵浦带(约975 nm)和发射带(约1 100 nm)处光能量产生损耗的现象,该现象会造成掺镱光纤纤芯的背景损耗增加,且具有不可逆性。高性能掺镱光纤需要多种离子共掺杂才能实现,且离子之间会相互作用[12]。在掺杂纤芯中引入Ce3+离子可显著降低光暗化诱导损耗[13],且不会对光纤其他性能造成影响。采用低温螯合气相沉积技术制备的Yb/Ce共掺杂铝硅酸盐光纤展现出优异的激光稳定性[14]:在5 kW级激光输出下连续稳定运行超过60 min,输出功率几乎无衰减,从而证实了Ce3+离子对抑制光子暗化具有显著作用。在石英基质的孔隙中掺入Al3+,可提高各组分在基质中的溶解度,解决高浓度Yb3+掺杂时的团簇现象。同时,Al3+还可在一定程度上抑制光暗化效应[15]。在SiO2基质体系中,Al掺杂和P掺杂会使基质产生焓变和熵变效应[16-17],这为折射率调控以及TMI效应的抑制提供了可靠思路。Yang等[18]制备了高镱浓度Yb/Al/P/Ce共掺石英光纤,并证明了该光纤在抗光暗化和超短腔激光应用方面的优越性能,同时也证明了基于石英光纤的全光纤结构具有高稳定性和可靠性。Lin等[19]基于溶液掺杂改进的化学气相沉积技术,制备了Yb/Al/P/F共掺杂的低数值孔径(numerical aperture,NA)预制棒。其Yb3+掺杂质量分数为0.4%,可实现斜率效率为71%、光束质量因子(M2)为1.06的衍射极限振荡器激光输出。Mashiko等[20]利用20 m长的掺镱光纤搭载2 kW全光纤激光器,实现了M2 = 1.2的激光输出,但其斜率效率小于80%。2023年,李芳等[21]制备了芯包比20/400 µm的掺镱光纤,其激光输出功率为4 kW,斜率效率达到81%,但其折射率的峰值谷值之差接近0.000 7,纤芯掺杂区域的均匀度较差。
当前,国内掺镱光纤市场规模持续扩大,但高端应用领域的国产化率仍低于30%。这一现状表明,国内高质量掺镱特种光纤的研发水平与市场需求之间仍存在显著差距。因此,需要对光纤制备工艺进行改善,提高光纤质量及良品率。本文基于改良的化学气相沉积(modified chemical vapor deposition,MCVD)[22]技术,通过多组分掺杂调控光纤预制棒折射率,并结合液相掺杂技术对预制棒纤芯进行掺杂工艺探究。在此基础上调节掺杂离子浓度,实现具有平坦折射率的光纤制备。最后,采用高功率激光测试平台对光纤进行功率测试,验证掺杂光纤的激光性能。
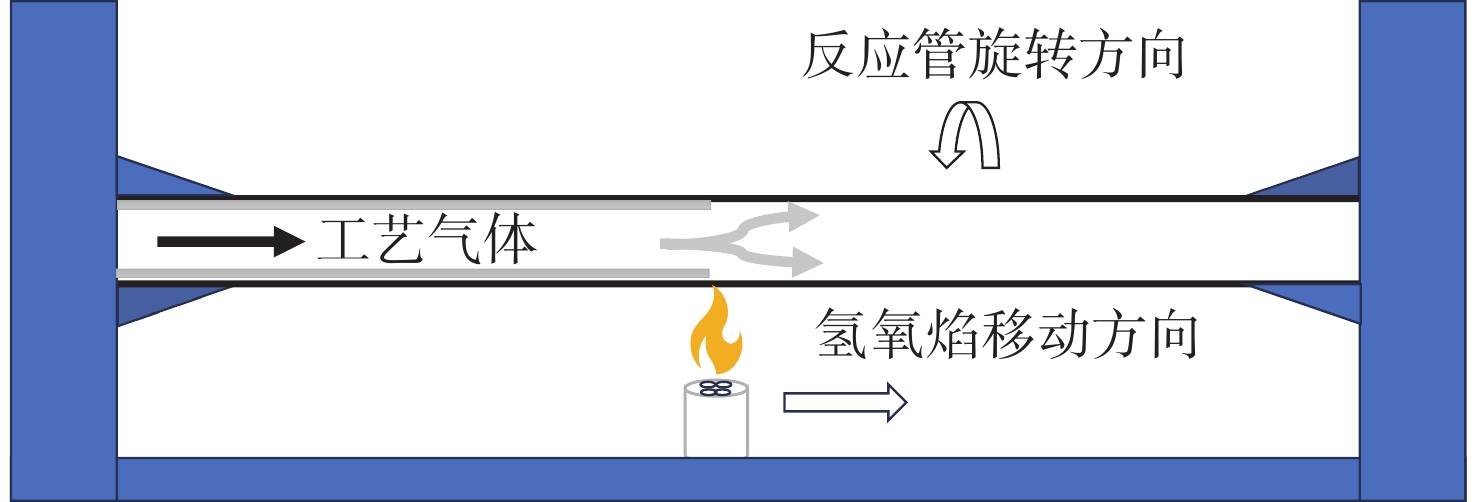
1 原理及方法本文采用MCVD和液相掺杂技术相结合的工艺进行光纤制备。将SiCl4、POCl3、SiF4等气体通入反应管,在旋转反应管的同时移动火焰位置,在氢氧焰提供的高温条件下使其与O2反应,并在玻璃管内壁沉积一层多孔疏松结构。通过液相掺杂方式使金属离子进入多孔结构,再经烧结、坍缩制成光纤预制棒。图1为MCVD实验装置示意图。
|
图 1 MCVD实验装置示意图 Figure 1 Schematic diagram of the MCVD experimental setup |
为探究铝磷元素共同掺杂对预制棒折射率的影响,利用控制变量法,通入流量(50 mL/min)恒定的POCl3气体,并保持Yb3+和Ce3+掺杂浓度不变,Al3+浓度以0.25 mol/L的增量提升。采用MCVD技术制备了不同铝掺杂浓度的光纤预制棒,各离子掺杂量详见表1。
|
表 1 光纤预制棒制备工艺参数 Table 1 Process parameters for the preparation of optical fiber preforms |
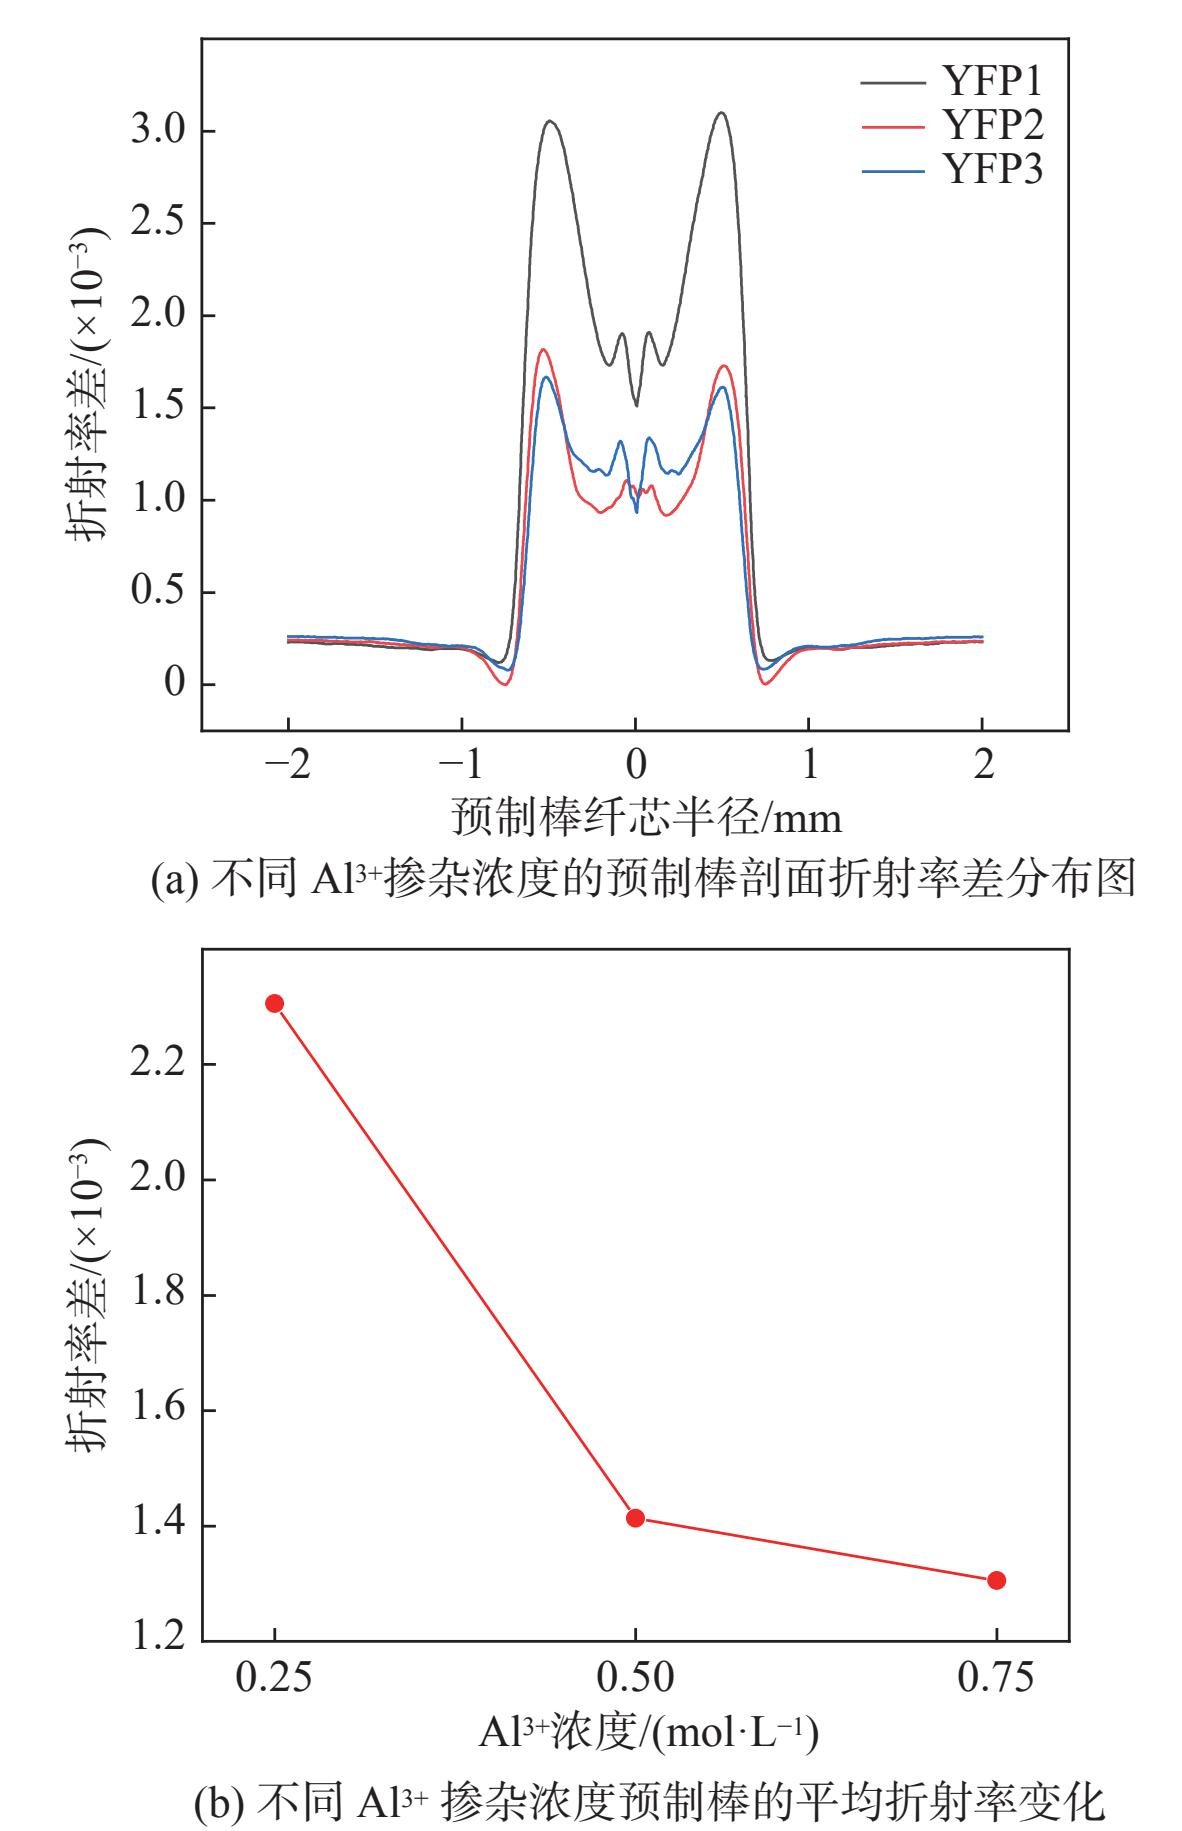
室温下,超纯SiO2固体折射率为1.457 018,用PK104折射率分析仪(Photon Kinetics)测试的结果为样品与SiO2固体的折射率差值。利用PK104分别对YFP1、YFP2、YFP3的剖面折射率进行测试,得到3种不同Al3+掺杂浓度的预制棒剖面折射率,结果见图2(a)。由于掺杂区间折射率呈“M”型分布,两侧峰值点和中心零点的折射率差平均值即可近似作为预制棒掺杂区域的平均折射率。图2(b)所示为不同Al3+掺杂浓度预制棒的平均折射率变化情况。
|
图 2 预制棒纤芯折射率 Figure 2 Refractive index of the preform core |
根据预制棒剖面折射率分布可知,随着Al3+浓度的增加,剖面折射率差值变小。平均折射率结果表明:当Al3+浓度从0.25 mol/L升至0.50 mol/L时,预制棒剖面折射率差平均值从2.3×10−3下降至1.4×10−3;随着Al3+浓度进一步提高至0.75 mol/L,剖面折射率差平均值平缓下降至1.3×10-4。这说明多组分掺杂时,各元素间的相互作用会使纤芯剖面的折射率差值变小。当Al3+和P5+分别以氧化物的形式掺入时,光纤折射率会提高。而当Al3+和P5+同时掺杂至石英基质纤芯中时,这两种离子会优先结合形成AlPO4。AlPO4结构稳定,折射率与SiO2基本相等。可通过该反应平衡纤芯的折射率差异。
1.2 多次掺杂预制棒制备及分析制备性能良好的20/400 µm 大模场掺镱光纤需要以高浓度掺杂的光纤预制棒为基础,但单次掺杂无法引入足够多的稀土发光离子,难以提升光纤激光转化效率,且单次掺杂容易造成纤芯折射率凹陷,可通过多次掺杂来提升纤芯折射率。增加掺杂次数是实现高浓度掺杂的关键步骤。
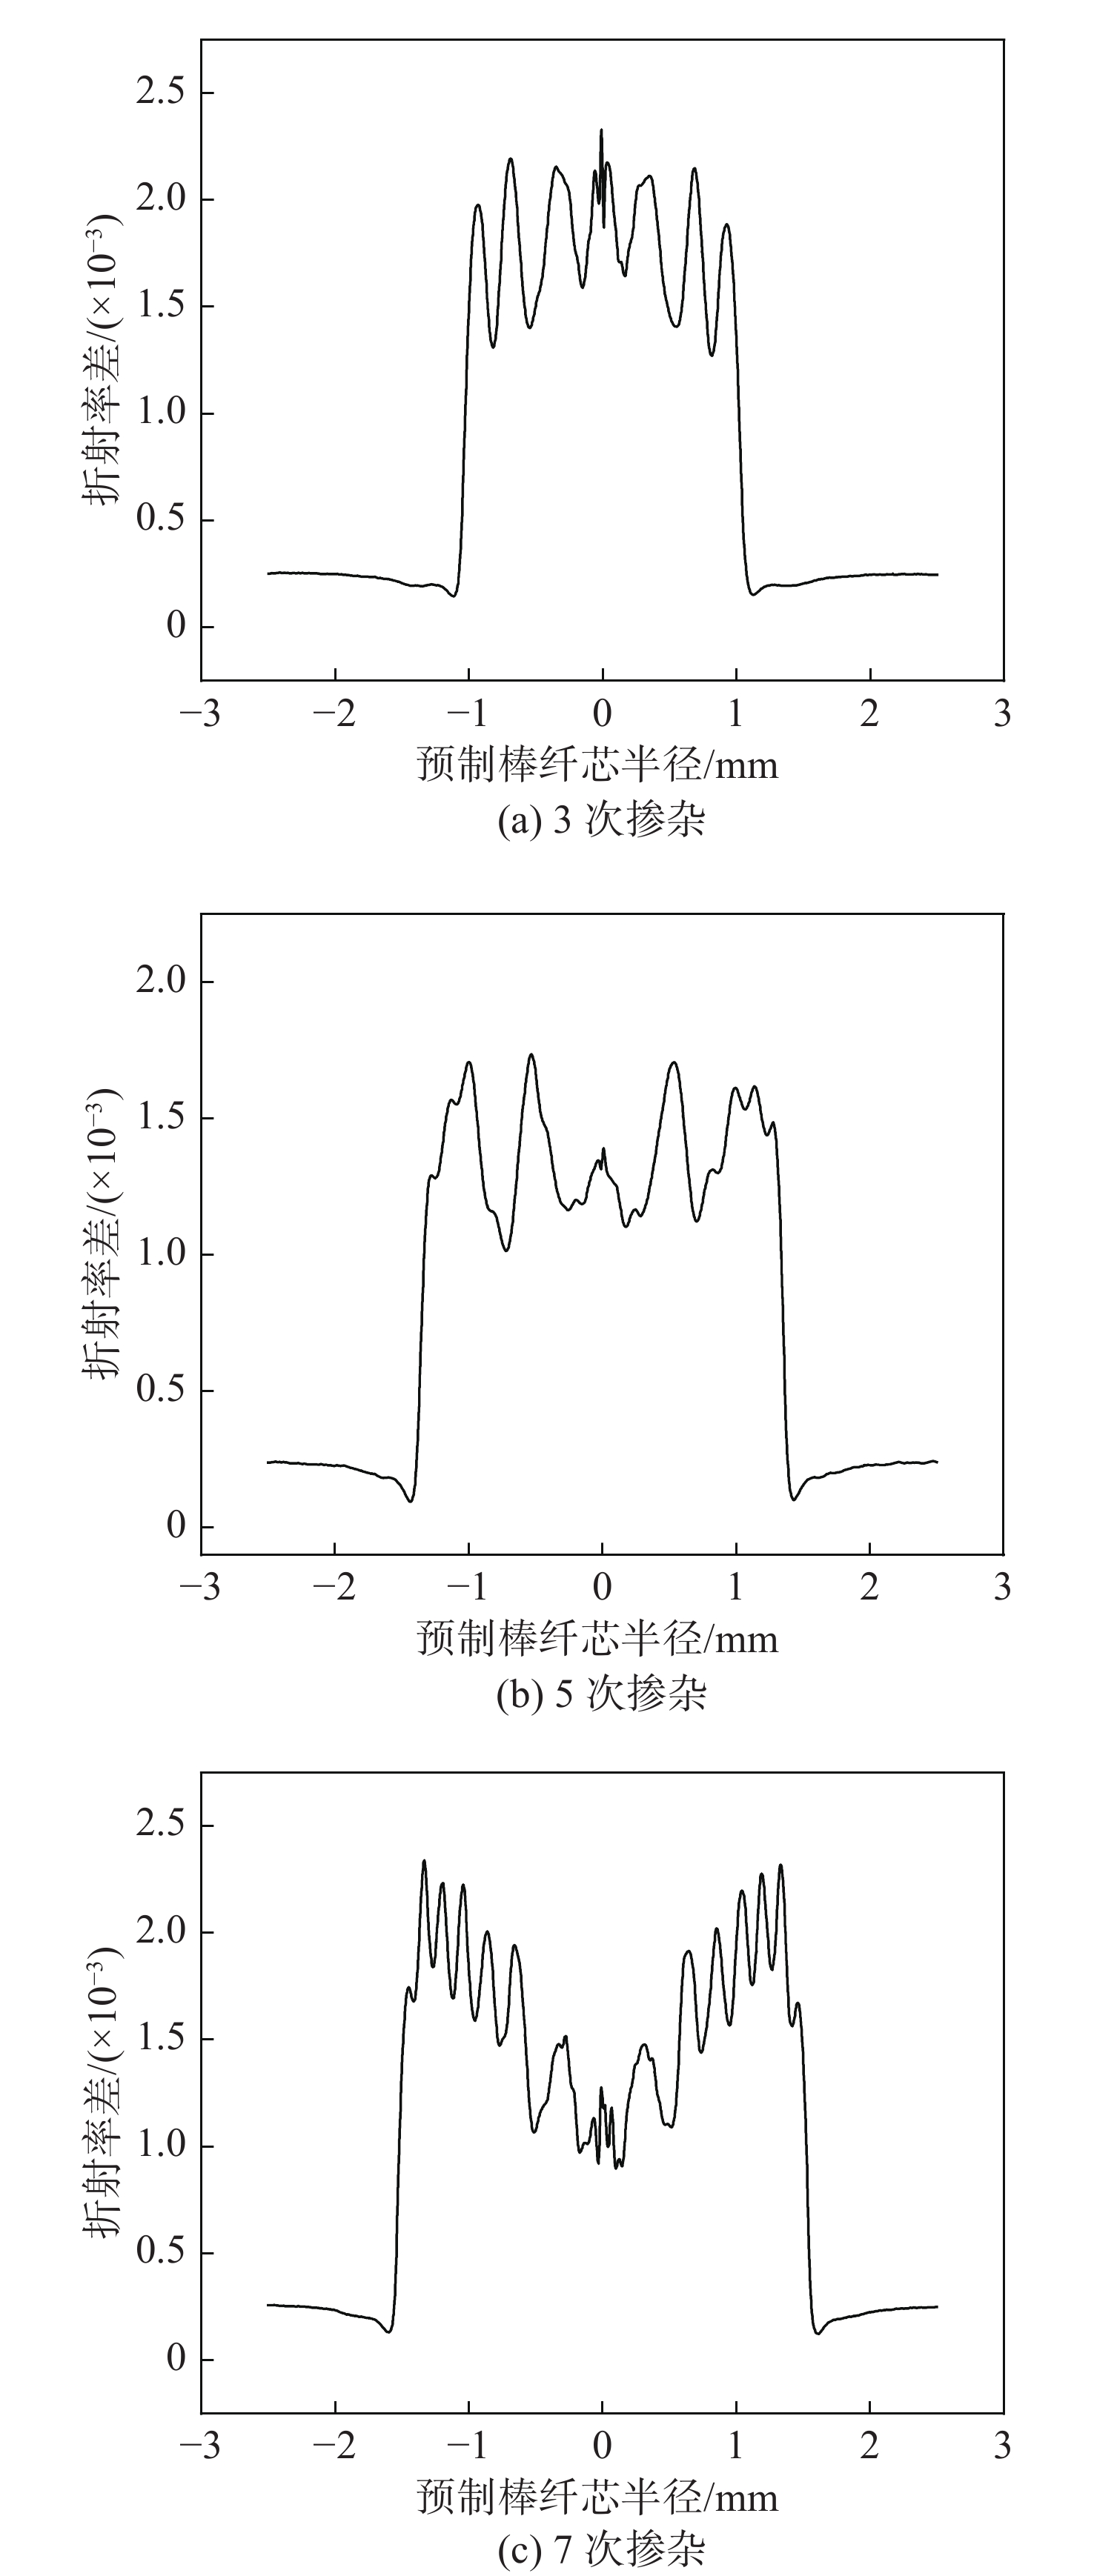
本研究采用溶液浸泡法和原位溶液法进行掺杂。首先,使用溶液浸泡法对反应管进行一次掺杂;随后,将反应管固定在车床上,利用原位溶液掺杂法进行后续掺杂。所配制的Yb/Al/Ce溶液的浓度分别为0.075 mol/L、0.90 mol/L和0.01 mol/L,沉积时通入POCl3气体的流量为80 mL/min。由于MCVD车床设定的掺杂次数为奇数次,因此分别通过3次、5次、7次掺杂制备了3种光纤预制棒。这3种预制棒的剖面折射率差分布曲线如图3所示。
|
图 3 多次掺杂的预制棒纤芯折射率差分布图 Figure 3 Distribution of refractive index difference of multiple dopped preform core |
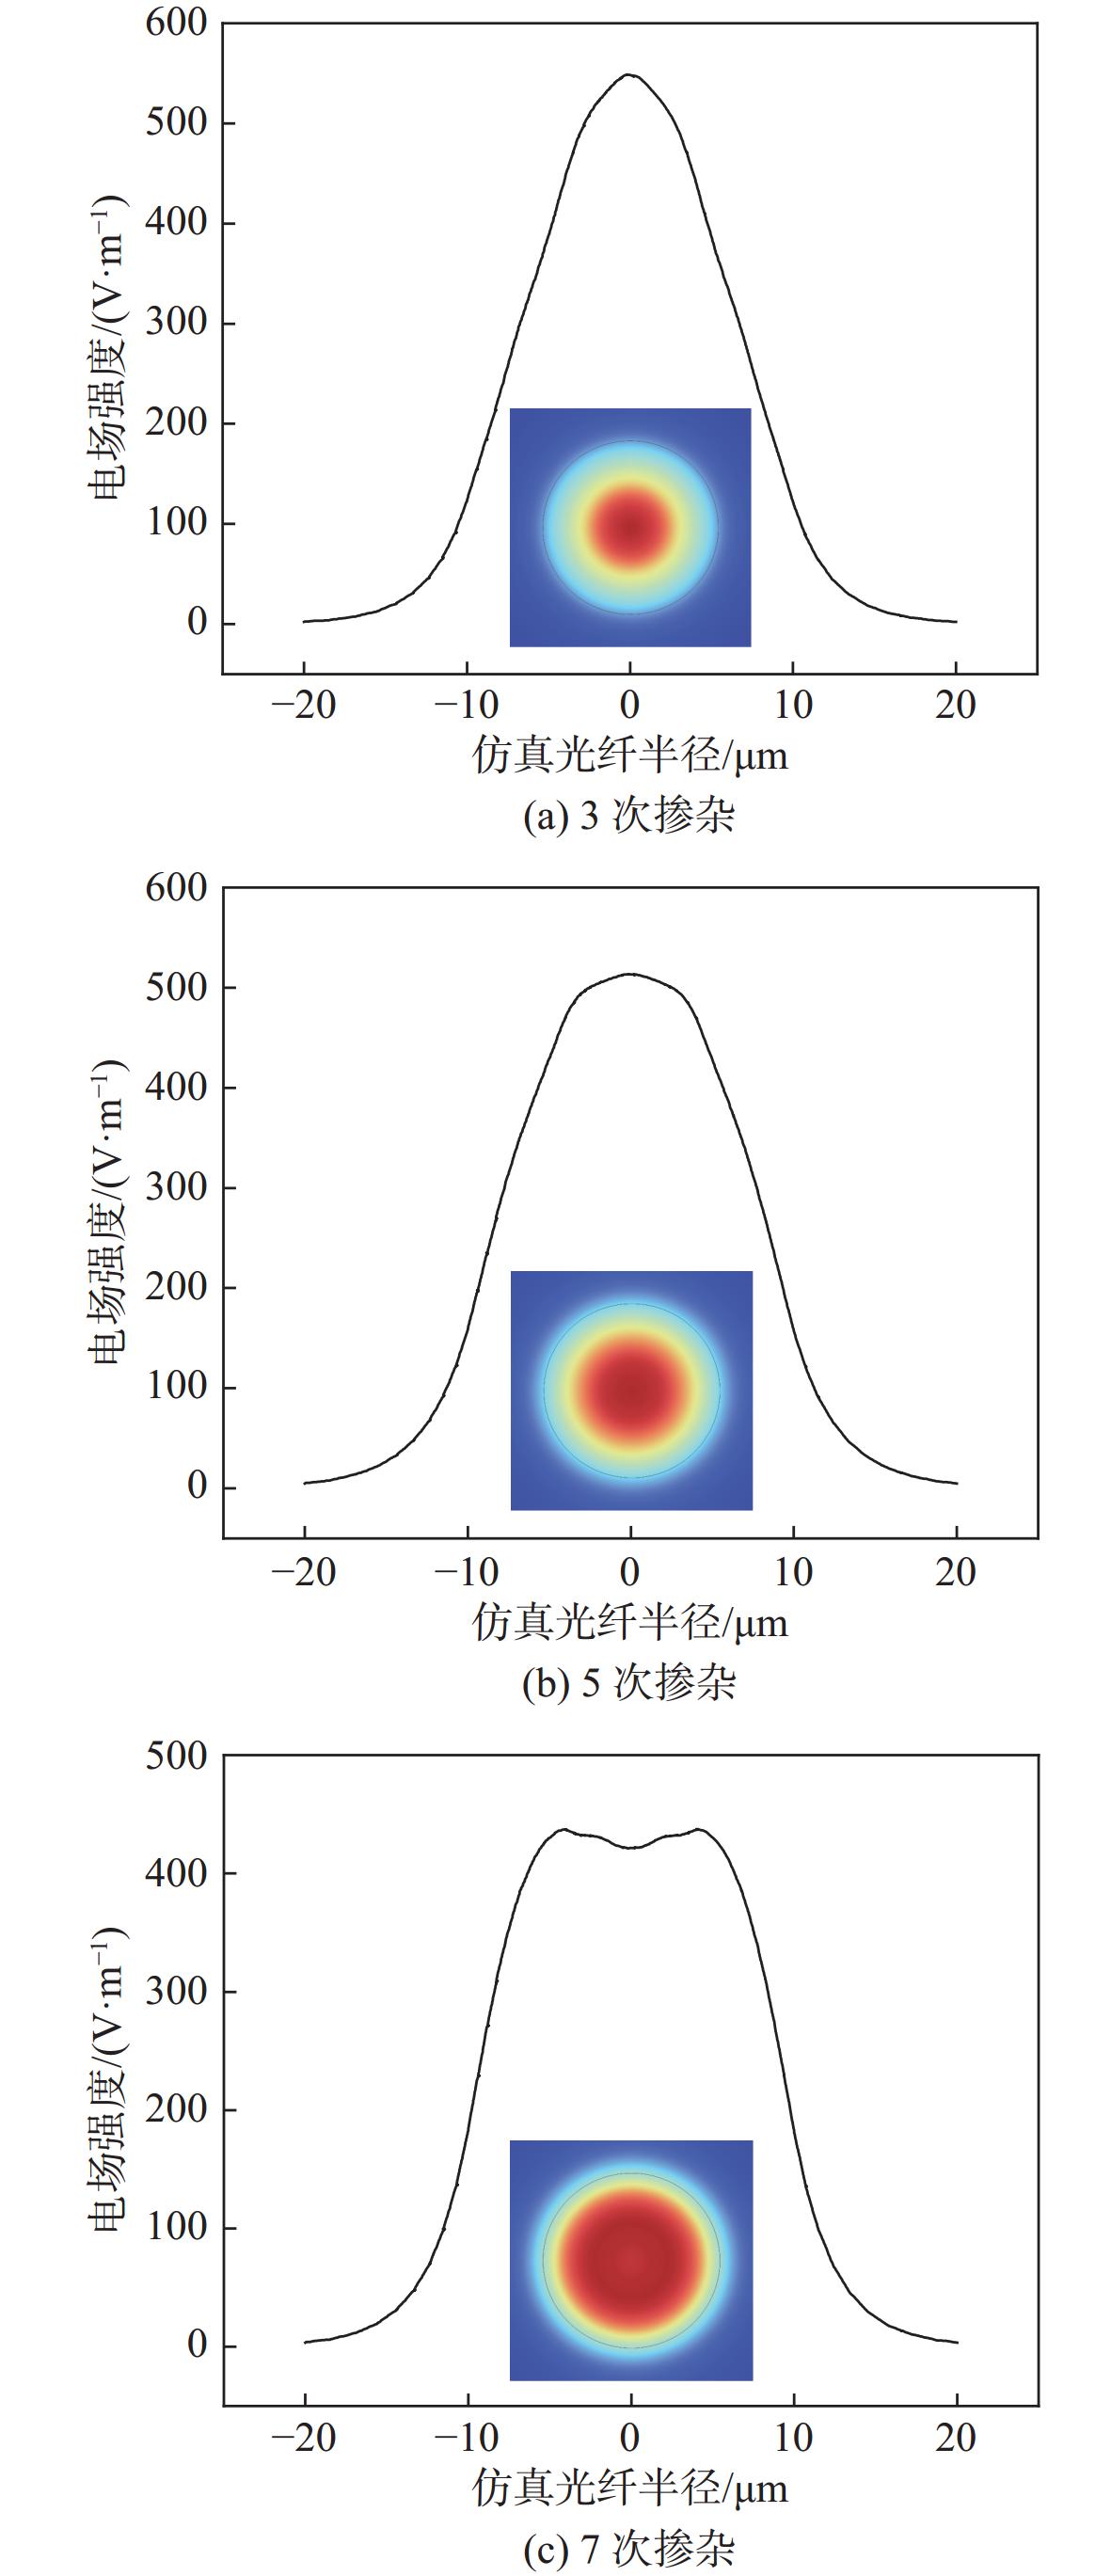
以纤芯左右两侧折射率差的最大值为起止点,计算出3次、5次、7次掺杂的预制棒纤芯的直径分别为1.87 mm、2.53 mm和2.92 mm,折射率变化方差分别为7.1×10⁻⁸、4.0×10⁻⁸、1.4×10⁻⁷。增加掺杂次数对预制棒掺杂区域产生了两方面影响:一是掺杂区域直径增加,二是折射率变化波动加剧。利用等效折射率方法可以将预制棒剖面折射率等效为光纤剖面折射率,将数据导入仿真软件进行光纤性能参数仿真。图4所示为1.08 μm波长下等效光纤横向截线的电场强度分布图,其中插图为对应的模场分布图。
|
图 4 光纤电场强度及模场分布仿真图 Figure 4 Simulation of optical fiber electric field strength and mode field distribution |
从图4可知,随着掺杂次数的增加,光纤输出模场中心的强度逐渐趋于平坦,而理想状态下电场强度分布应为高斯型,因此掺杂次数增多不利于提升光纤激光光束质量。同时,掺杂次数增加会导致折射率分布不均,特别是靠近掺杂中心区域的折射率会出现明显的凹陷现象。该现象归因于MCVD工艺的固有缺陷:高温下掺杂离子扩散、排出或掺杂不均会导致芯棒折射率分布出现波动。因此,需要优化工艺参数,以尽可能控制折射率波动程度。根据仿真结果,分别计算了3种光纤的NA、存在模式和基模模场直径,结果如表2所示。
|
|
表 2 多次掺杂光纤仿真参数 Table 2 Simulation parameters of multi-doped fibers |
仿真结果表明,多次掺杂光纤均存在高阶模式。在高功率激光器中,由于光纤内部承载巨大能量,会造成热量累积。光纤受温度影响,内部折射率不稳定或产生受激拉曼散射效应,进而造成基模与高阶模之间发生转换,严重影响激光器稳定性。从表2中基模模场直径可知,模场直径随着掺杂次数的增加而增大,7次掺杂的光纤模场直径可增至19.765 μm。因基模模场呈环状分布,模场分布失真较大。5次掺杂时,纤芯中心折射率分布也会出现凹陷,对光波模式造成不良影响。相较之下,3次掺杂工艺可以实现更好的模场分布,并为后续工艺改进提供更大的优化空间。因此,本研究在3次掺杂的基础上进行工艺优化,以实现优良光纤的制备。
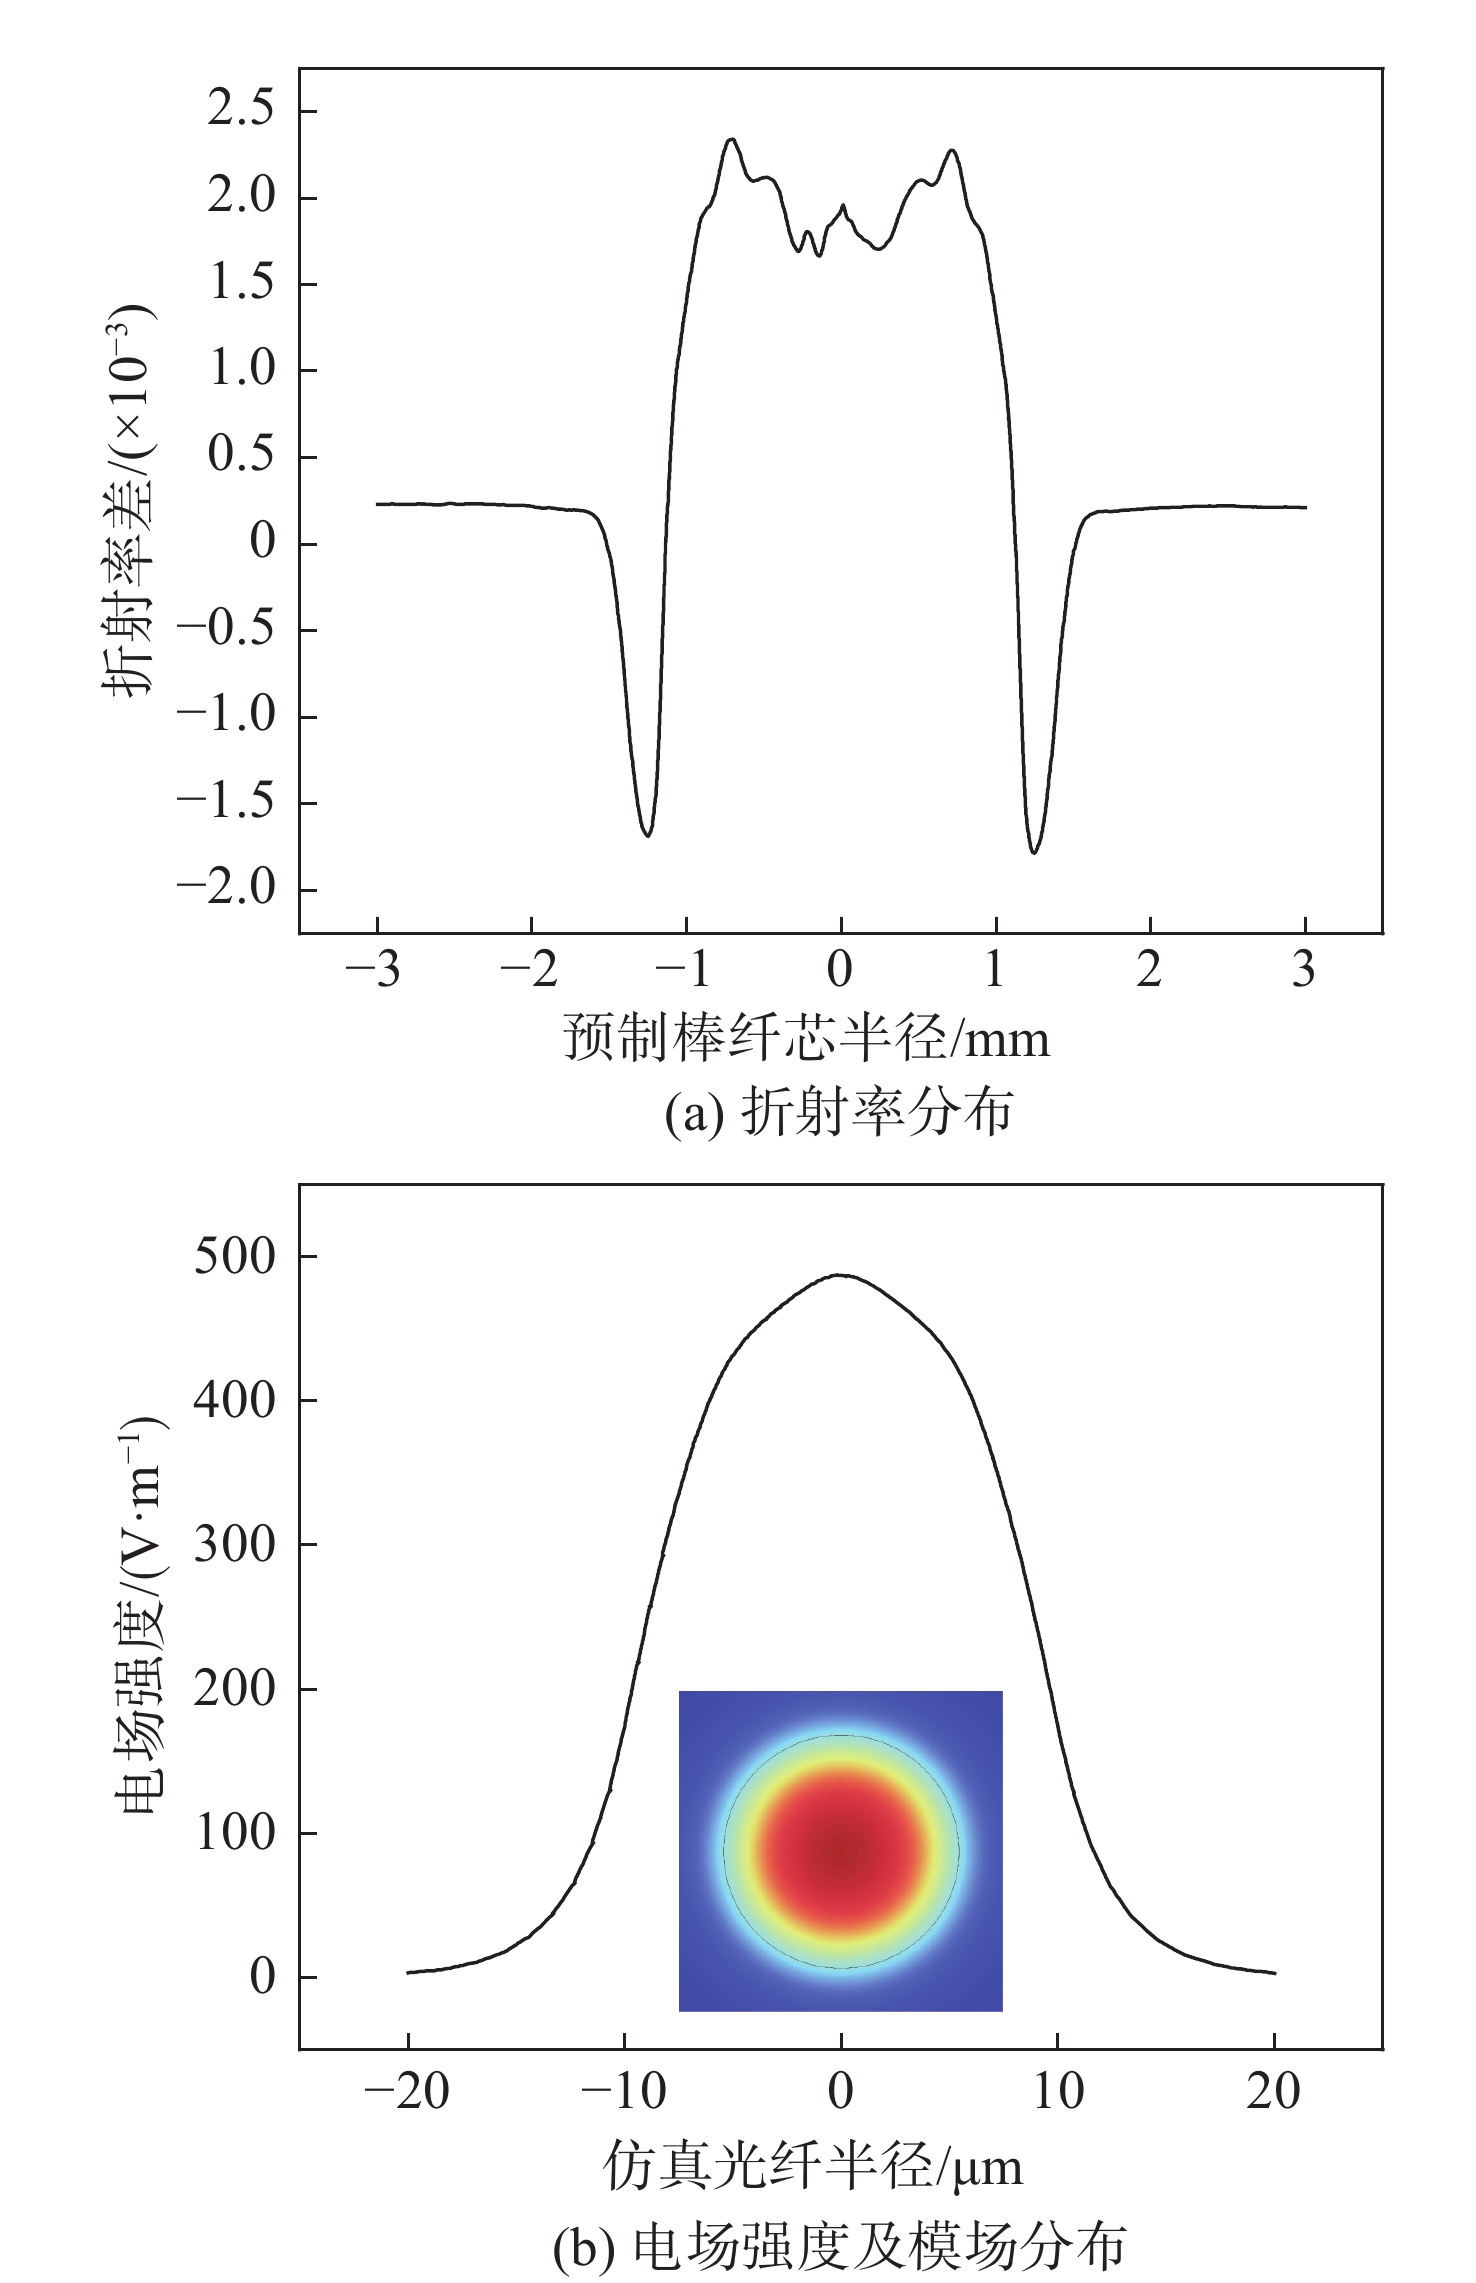
2 优化及测试 2.1 优化方案及结果增益光纤的参数决定了光纤激光输出质量,性能优良的增益光纤可以实现单模输出,并能获得近衍射极限的光束质量。通常,低折射率沟道光纤、准单模低NA光纤、光子晶体光纤、布拉格光纤等可实现单模激光输出。低折射率沟道光纤的制备原理是在沉积内包层过程中通入SF6气体,利用F−对折射率的降低作用在包层和纤芯之间形成低折射率沟道。基模在折射率沟道的作用下被限制,而高阶模则会在沟道作用下泄漏到包层中产生较大的损耗。理想状态下的光纤折射率分布呈阶跃型平坦分布。掺杂离子沉积过后的除杂和玻璃化工艺所需温度高于1 800 ℃,缩棒所需温度高于2 150 ℃。对于铝磷共掺光纤而言,掺杂反应物P2O5在高温下易挥发,极易造成预制棒折射率凹陷问题。因此,需要在上述工艺中加大POCl3的流量以填补反应物的流失,使掺杂区域折射率趋于平坦。基于上述讨论,在大量实验验证下,利用3次掺杂工艺制备了折射率平坦的沟道型掺镱光纤预制棒,并进行了等效仿真,结果如图5所示。
|
图 5 3次掺杂的光纤预制棒折射率差分布图及电场强度模场分布图 Figure 5 Distribution of refractive index difference and distribution of electric field strength mode field of 3 times doped fiber preform |
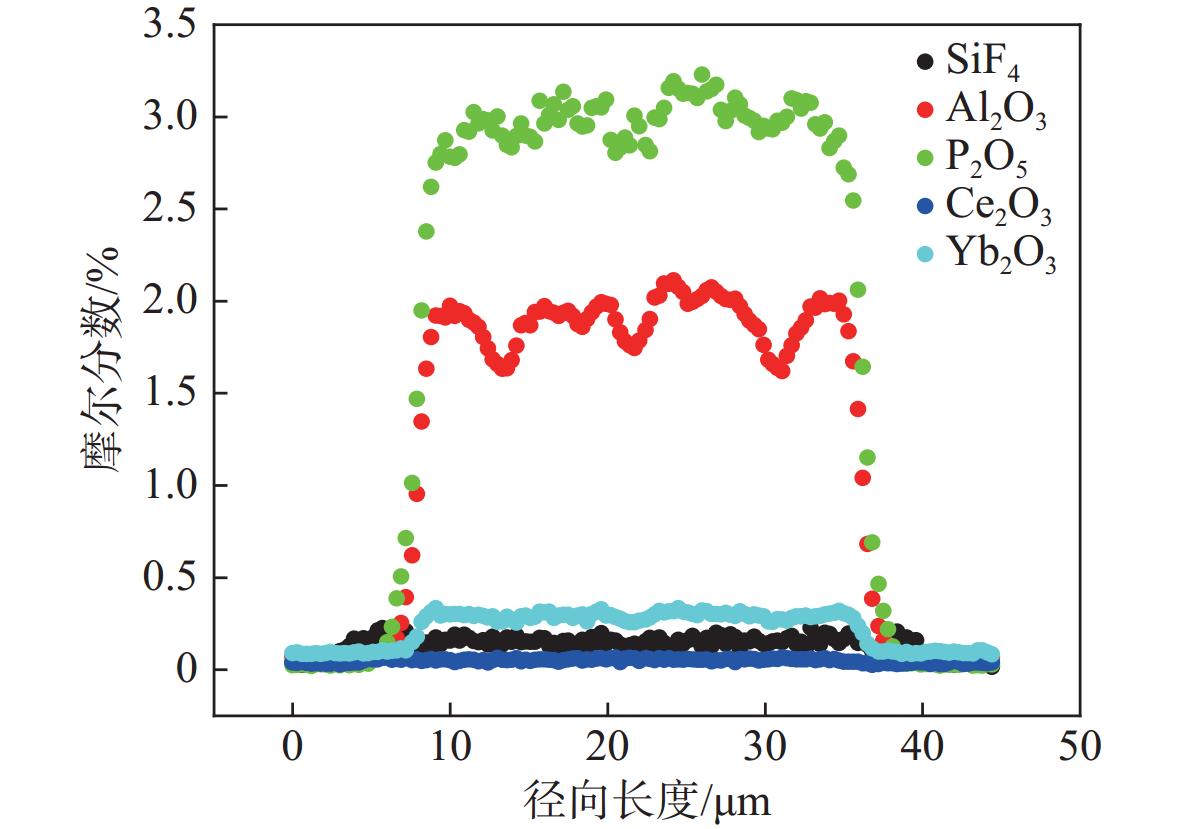
根据折射率差分布图,计算出光纤纤芯包层间NA值约为0.76,包层沟道折射率差约为−1.7×10⁻³,纤芯折射率方差为3.5×10⁻⁸,剖面平坦度相较而言有所提升。由仿真计算可知,等效光纤在未弯曲状态下仅存在1种高阶模式,模场直径约为19.13 μm,电场强度呈高斯分布。预制棒经套管、打磨处理后,通过拉丝塔成功拉制出20/400 µm 双包层掺镱光纤。利用EPMA元素分析仪对光纤纤芯径向扫描,分析得到掺杂离子元素分布情况。各化合物浓度分布情况如图6所示。
|
图 6 3次掺杂的平坦折射率光纤纤芯元素分布图 Figure 6 Core element analysis of a flat refractive index fiber doped 3 times |
由图6可知,在Yb掺杂浓度为0.05 mol/L时,所得光纤纤芯中Yb2O3的摩尔分数约为0.3%。纤芯区域P2O5和Al2O3的摩尔分数分别为2.8%和1.8%左右,SiF4和Ce2O3均匀分布在纤芯中。综上可知,该光纤实现了高浓度均匀掺杂。
由于该掺镱光纤采用铝磷体系结合氟离子共掺杂的方案进行制备,因此在计算折射率时需考虑P和Al优先结合形成AlPO4所带来的影响。对于P/Al共掺杂体系,光纤折射率需要根据P/Al比的不同,采用不同的计算方法。当P/Al≤1时,折射率计算式为
| $ \begin{split} \Delta {n}_{\text{Al}}=&\;[21.5\times ({C}_{\text{Al}}-{C}_{\text{P}})-1.7\times {C}_{\text{P}}]\times {10}^{-4}+\\&[67\times \left({C}_{\text{RE}}\right)-50\times {C}_{\text{F}}]\times {10}^{-4} \end{split} $ | (1) |
当P/Al>1时,折射率计算式为
| $ \begin{split} \Delta {n}_{\text{P}}=&\;[15.2\times ({C}_{\text{P}}-{C}_{\text{Al}})-1.7\times {C}_{\text{Al}}]\times {10}^{-4}+\\&[67\times \left({C}_{\text{RE}}\right)-50\times {C}_{\text{F}}]\times {10}^{-4} \end{split}$ | (2) |
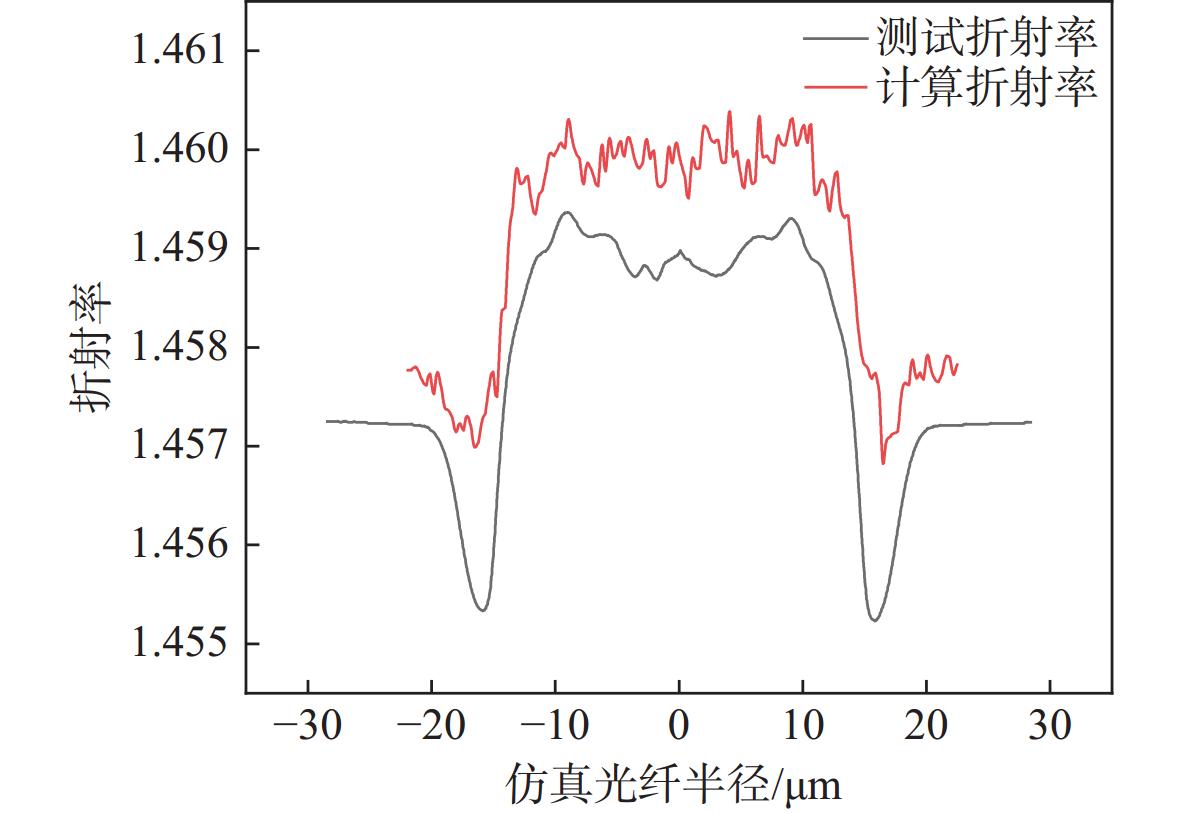
式中,CRE、CP、CAl和CF分别为光纤中稀土氧化物、P2O5、Al2O3和SiF4的掺杂浓度。根据光纤径向各个点位的元素分布,结合上述折射率计算式,通过理论计算得到的光纤折射率分布如图7中红色曲线所示。图7中黑色曲线所示为光纤折射率实测值。
|
图 7 光纤折射率的计算分布曲线与测试分布曲线 Figure 7 The calculate of the refractive index and the test of the refractive index |
由图7可知,基于元素掺杂浓度计算得到的折射率大于实际测试折射率。纤芯和包层区域折射率整体上升约1.0×10⁻³,沟道区域折射率上升更为显著,可能原因有以下几点:1)测试设备误差导致F元素的测量结果不够准确;2)因为预制棒到光纤的制备需要经过拉丝处理,在拉制过程中的尺寸变化使光纤应力变大,导致折射率上升;3)整个制备过程在1 900 ℃高温条件下进行,F−在高温下的挥发造成折射率上升。整体而言,基于3次掺杂方式制备的大模场20/400 µm 掺镱光纤的掺杂离子分布均匀,折射率的理论测算值与实际测量值基本一致,且光纤整体折射率分布状态较为平坦。后续将搭载激光设备,对光纤的斜率效率和转化效率进行测试。
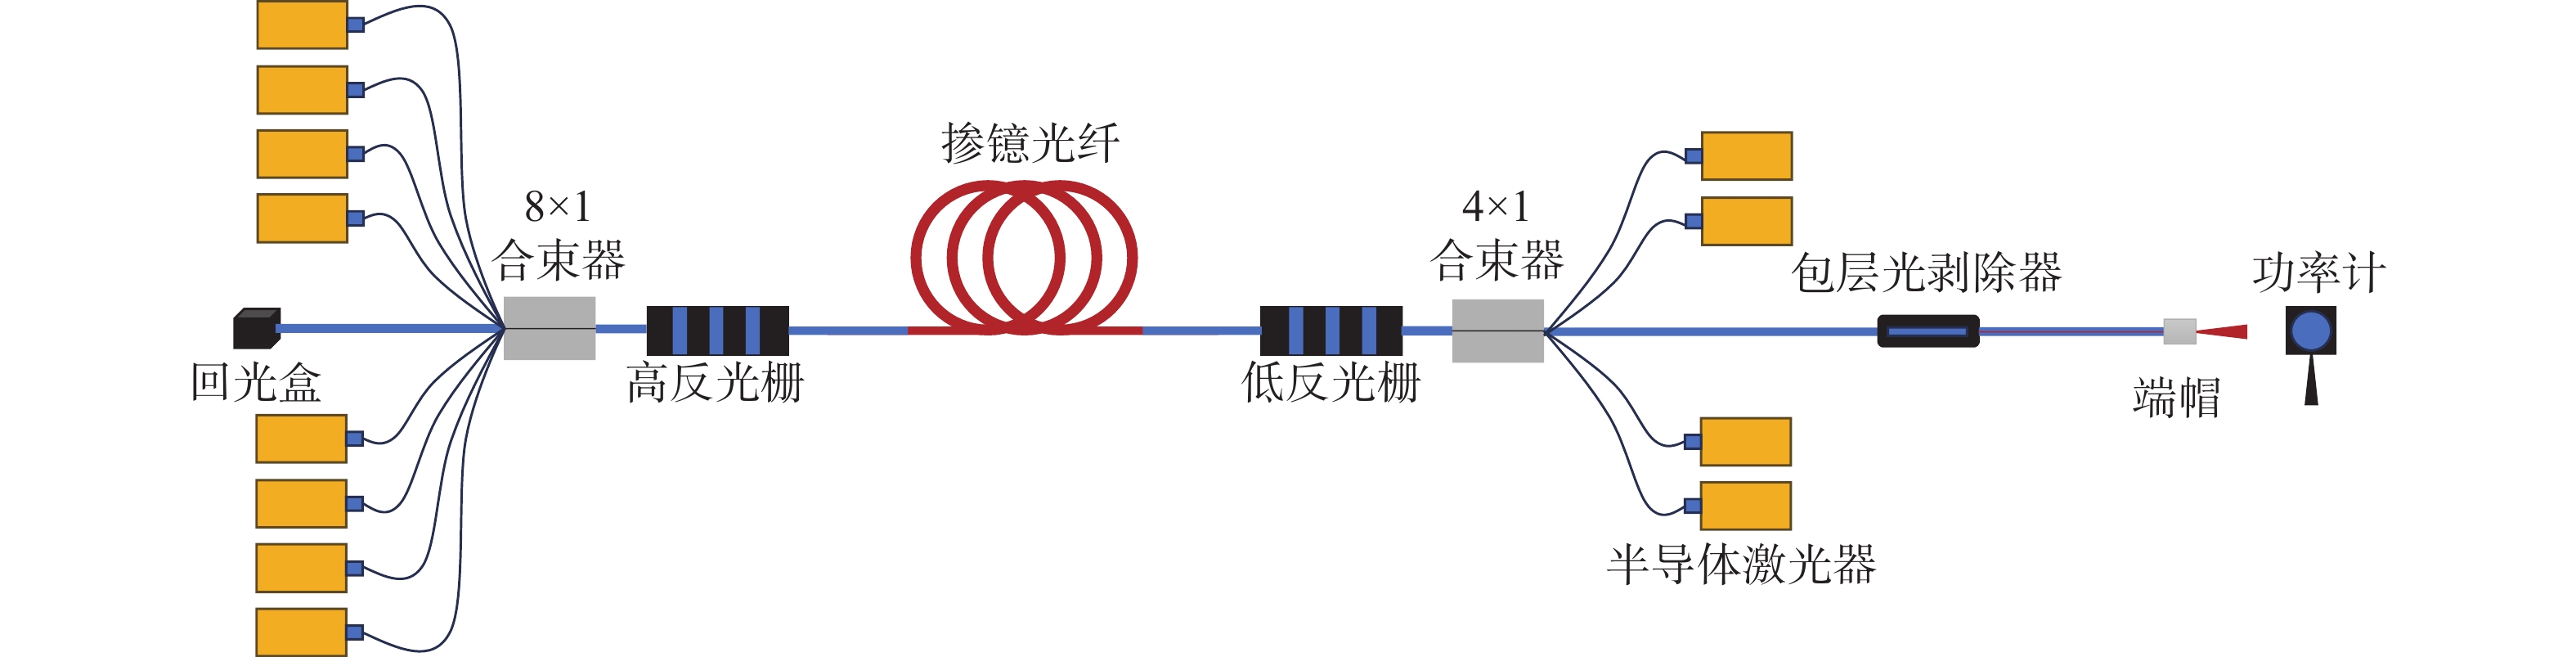
2.2 测试及分析光纤激光器的搭载需要与增益光纤的几何参数及功能定位相匹配,泵浦光在谐振腔中振荡激发增益介质实现激光输出。对光纤激光器而言,双向泵浦方式的SRS和TMI阈值更高,是搭载高功率激光器的最佳选择。因此,本文搭建了与20/400 µm 高功率掺镱光纤相匹配的3 kW全光纤结构激光测试平台。激光器泵源使用多模半导体激光器,其工作波长为975 nm,最大功率为250 W,前向泵浦和后向泵浦分别采用 8×1和4×1的泵浦光合束方式。谐振器件采用中心波长为1 060~1 080 nm的啁啾布拉格光纤光栅,可实现色散补偿及脉冲展宽。在光学系统中添加包层光剥除器,用来衰减包层传播光波。同时对系统末端的尾纤端面进行8°角切割,并对其进行封装。该操作可使尾纤端面对回光产生反射,令其重新进入包层,既能避免回光损伤,又能提升光波利用效率。对上述各器件进行集成组装,搭建出3 kW掺镱光纤激光器,其装置图见图8。
|
图 8 双向泵浦3 kW光纤激光器 Figure 8 Bidirectional pumped 3kW fiber laser |
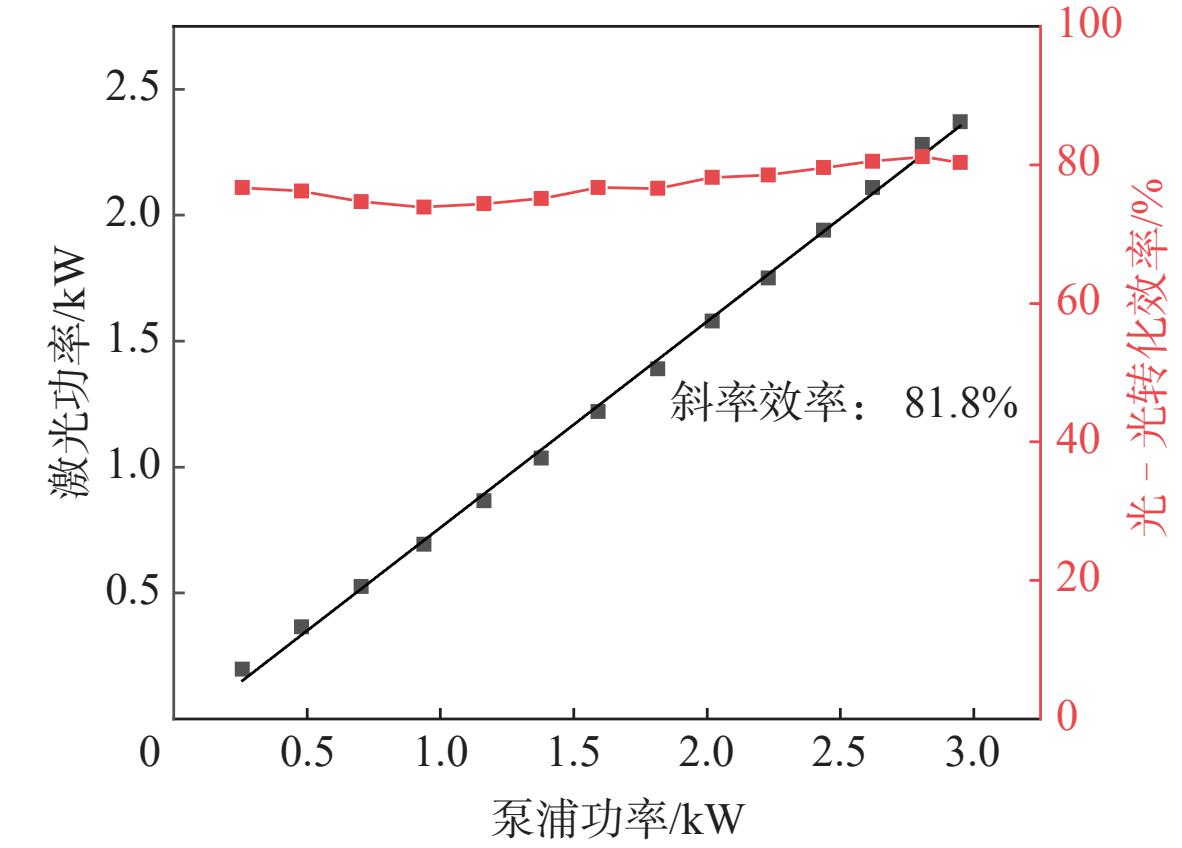
由于光在谐振腔中振荡引起的损耗与谐振腔长度成正比,且增益光纤过短时会产生增益饱和,所以将测试斜率效率的最佳光纤长度定为20 m。将自制掺镱光纤熔接在光栅器件中进行功率测试,结果如图9所示。
|
图 9 光纤激光功率和转化效率 Figure 9 Fiber laser power and conversion efficiency |
由图9可知,输出激光功率随泵浦功率增加而增加,拟合斜率效率为81.8%。光–光转化效率在泵浦功率为2 807 W时达到最大,为81.2%。继续增加泵浦光功率,光–光转化效率开始下降,基本达到增益饱和状态。测试结果表明,自制的20/400 µm 大模场掺镱光纤可实现高功率激光输出。
3 结 论采用MCVD结合溶液掺杂技术,验证了P/Al共掺杂对折射率的调控作用,以及多次掺杂制备光纤预制棒的可行性。在此基础上,通过3次掺杂成功制备出具有包层沟道的折射率平坦型20/400 µm 掺镱光纤,光纤内部各元素分布均匀。利用3 kW光纤激光器对所制备光纤进行性能测试,实现了斜率效率为81.8%的激光输出,验证了该光纤激光性能优异。研究结果表明,通过优化掺杂离子浓度与掺杂工艺,可制备出高质量掺镱光纤,为进一步提升掺镱光纤激光器的性能提供了有力支撑。
| [1] | KIM J E, SONG M K, HAN M S, et al. A study on the application of laser cleaning process in shipbuilding industries using 100 W fiber laser[J]. Journal of Mechanical Science and Technology, 2021, 35(4): 1421–1427. DOI:10.1007/s12206-021-0113-3 |
| [2] | SOHAIL M T, YIN J D, ABDULLAH M, et al. Recent progress on high-power 2 μm fiber lasers: a comprehensive study of advancements, applications, and future perspectives[J]. Materials Today Physics, 2024, 49: 101600. DOI:10.1016/j.mtphys.2024.101600 |
| [3] | 孙文峰, 洪瑞金, 陶春先, 等. 脉冲激光改性金属纳米薄膜的等离子体特性[J]. 中国激光, 2020, 47(1): 0103001. |
| [4] | ALESHKINA S, GUMENYUK R, FILATOVA S. Special issue “specialty optical fibers, fiber lasers and their applications”[J]. Photonics, 2022, 9(5): 274. DOI:10.3390/photonics9050274 |
| [5] | 占浩, 张鑫, 孟俊清, 等. 单频窄线宽窄脉宽高重复频率光纤激光器[J]. 中国激光, 2023, 50(23): 2301010. DOI:10.3788/CJL230562 |
| [6] | NEMOVA G. Brief review of recent developments in fiber lasers[J]. Applied Sciences, 2024, 14(6): 2323. DOI:10.3390/app14062323 |
| [7] | PAUL N, SINGH C P, GUPTA P K, et al. Investigation of stimulated Raman scattering in a mode-locked ytterbium-doped fiber amplifier setup[J]. Laser Physics, 2019, 29(9): 095101. DOI:10.1088/1555-6611/ab344d |
| [8] | JETSCHKE S, LEICH M, UNGER S, et al. Combined effect of Yb inversion and pump photons on photodarkening in Yb laser fibers: experiments and model considerations[J]. Journal of the Optical Society of America B, 2019, 36(9): 2438–2444. DOI:10.1364/JOSAB.36.002438 |
| [9] | XIA N, YOO S. Investigation of thermal loads for transverse mode instability in ytterbium-doped large mode area fibers[J]. Journal of Lightwave Technology, 2020, 38(16): 4478–4489. DOI:10.1109/JLT.2020.2986981 |
| [10] | ZHANG C, XIE L H, LI H K, et al. SRS-induced spatial-spectral distortion and its mitigation strategy in high-power fiber amplifiers[J]. IEEE Photonics Journal, 2022, 14(2): 3016605. DOI:10.1109/jphot.2022.3149348 |
| [11] | YI Y Q, SHEN Y Z, GENG P C, et al. Ytterbium-doped double-clad fiber with high uniformity of concentration distribution and suppressed photodarkening[J]. Photonics, 2024, 11(6): 565. DOI:10.3390/photonics11060565 |
| [12] | 王璠, 董贺贺, 郭梦婷, 等. 掺镱石英玻璃的光学光谱和结构特性[J]. 硅酸盐学报, 2022, 50(4): 991–1005. DOI:10.14062/j.issn.0454-5648.20211045 |
| [13] | JETSCHKE S, UNGER S, SCHWUCHOW A, et al. Role of Ce in Yb/Al laser fibers: prevention of photodarkening and thermal effects[J]. Optics Express, 2016, 24(12): 13009–13022. DOI:10.1364/OE.24.013009 |
| [14] | SHE S F, LIU B, CHANG C, et al. Yb/Ce codoped aluminosilicate fiber with high laser stability for multi-kW level laser[J]. Journal of Lightwave Technology, 2020, 38(24): 6924–6931. DOI:10.1109/JLT.2020.3019740 |
| [15] | ENGHOLM M, TUGGLE M, KUCERA C, et al. On the origin of photodarkening resistance in Yb-doped silica fibers with high aluminum concentration[J]. Optical Materials Express, 2021, 11(1): 115–126. DOI:10.1364/OME.413766 |
| [16] | OKAZAKI T, SEKIYA E H, SAITO K. The difference in the coordination environment around Yb3+ ions between Yb–Al-doped and Yb–P-doped silica glasses[J]. Japanese Journal of Applied Physics, 2020, 59(10): 102003. DOI:10.35848/1347-4065/abb6c0 |
| [17] | LIU G, XU D, SUN S H, et al. Electronic and optical properties of Yb/Al/P co-doped silica optical fiber[J]. Journal of Luminescence, 2022, 241: 118513. DOI:10.1016/j.jlumin.2021.118513 |
| [18] | YANG Q, WANG Y F, YU C L, et al. High ytterbium concentration Yb/Al/P/Ce co-doped silica fiber for 1-µm ultra-short cavity fiber laser application[J]. Optics Express, 2023, 31(20): 33741–33752. DOI:10.1364/OE.500051 |
| [19] | LIN Z Q, LOU F G, WANG M, et al. A diffraction-limited laser of 25/400 Yb3+/Al3+/P5+/F− silica fiber with a zigzag refractive index profile[J]. Laser Physics, 2017, 27(8): 085106. DOI:10.1088/1555-6611/aa7376 |
| [20] | MASHIKO Y, NGUYEN H K, KASHIWAGI M, et al. 2 kW single-mode fiber laser with 20-m long delivery fiber and high SRS suppression[C]//Proceedings of SPIE 9728, Fiber Lasers XIII: Technology, Systems, and Applications. San Francisco: SPIE, 2016: 972805. |
| [21] | 李芳, 张春, 代江云, 等. 自研20 μm/400 μm掺镱光纤实现4 kW高品质激光输出[J]. 中国激光, 2023, 50(5): 0515002. DOI:10.3788/CJL221436 |
| [22] | ZHANG Y J, LIU N, LI X J, et al. Simulation of unsteady thermal-flow field for modified chemical vapor deposition (MCVD) process[J]. International Journal of Thermal Sciences, 2022, 172: 107337. DOI:10.1016/j.ijthermalsci.2021.107337 |